护栏护栏的生产工艺流程
波形护栏的每一个组成部分�,�,,�,,�,�,,包括波形护栏板、立柱、柱帽、螺栓和垫片等每一个零件都在防护清静上起着主要的作用�,�,,�,,�,�,,
以是每一个零件的制作历程都要经由千锤百炼才华成型�,�,,�,,�,�,,为防护我们的生命清静起作用。�。。�。�。�。
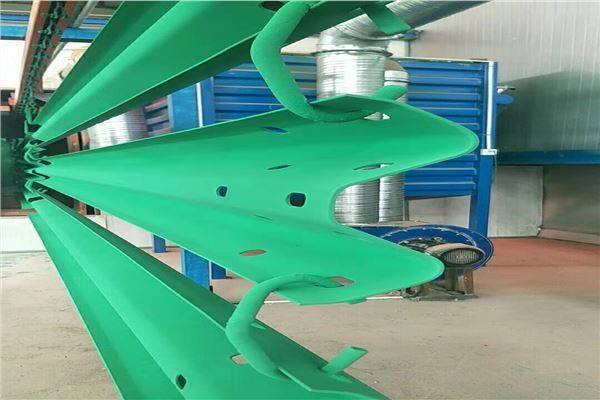
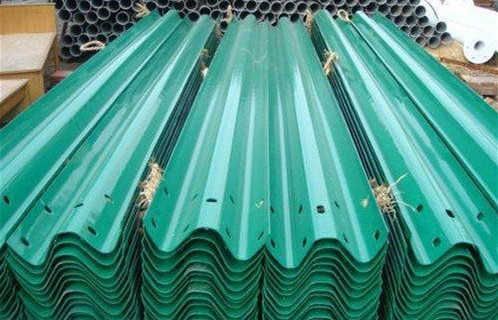
高速公路护栏板就能很好的保唬��;;�;;;�;じ咚俟飞闲谐档那寰病��。。�。�。�。由于它的结构较量简朴�,�,,�,,�,�,,仅由两片钢护栏板与夹放在两者之间的立柱组成, 而这两片护栏板形似海浪�,�,,�,,�,�,,被业界称作“波形护栏板”�,�,,�,,�,�,,波形护栏价钱较量适中。�。。�。�。�。
在高速公路运行流通时�,�,,�,,�,�,,它可以通过这两根柱子支持地面�,�,,�,,�,�,,既能保唬��;;�;;;�;す飞闲惺怀盗镜那寰��,�,,�,,�,�,,又可以使之看起来较量雅观�,�,,�,,�,�,,适用性与雅观性无形中融为一体。�。。�。�。�。
当车辆碰撞到护栏时�,�,,�,,�,�,,它可以通过立柱横梁的变形来阻止车辆的失控�,�,,�,,�,�,,使车辆会回到正常的轨道�,�,,�,,�,�,,保唬��;;�;;;�;こ盗竞吐每偷那寰病��。。�。�。�。
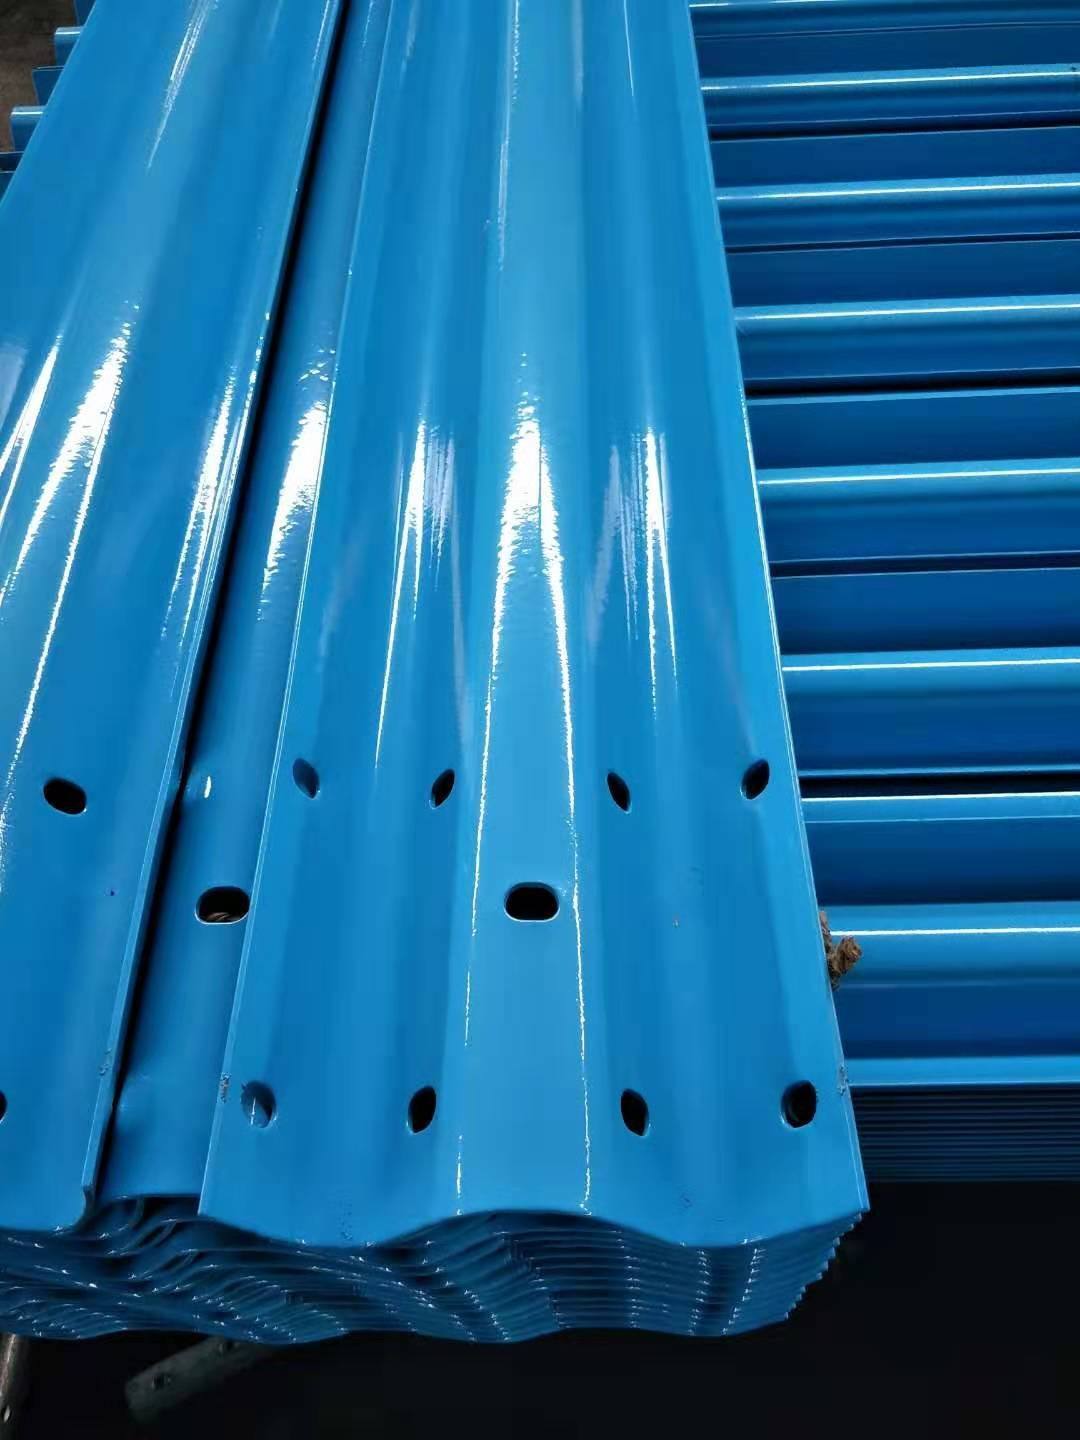
我们先先容波形护栏板的制作历程:第一�,�,,�,,�,�,,波形护栏要选取优质的钢材�,�,,�,,�,�,,只有优质的钢材才华包管起防护的作用。�。。�。�。�。将选取好的优质钢材放入机械中进入带钢准备�,�,,�,,�,�,,为下一历程做准备。�。。�。�。�。
第二�,�,,�,,�,�,,要钢材举行打孔分段�,�,,�,,�,�,,要注重的是A级的护栏板是九孔的�,�,,�,,�,�,,B级的护栏板是10孔的�,�,,�,,�,�,,以是差别级别的护栏板要放入差别的机械举行打孔�,�,,�,,�,�,,不要误放。�。。�。�。�。
第三�,�,,�,,�,�,,要对已经打孔分段的钢材折弯�,�,,�,,�,�,,制作成两波的或者是三波的波形护栏板�,�,,�,,�,�,,波形护栏板的样子就基本成型了。�。。�。�。�。
第四�,�,,�,,�,�,,凭证客户对波形护栏板的外貌处置惩罚要求来举行制作�,�,,�,,�,�,,制作方法有镀锌的、喷塑的尚有镀锌+喷塑的�,�,,�,,�,�,,差别的外貌处置惩罚方法有差别的制作要领。�。。�。�。�。
波形护栏的制作历程看似简朴�,�,,�,,�,�,,但每一个流程的制作都影响波形护栏板最终的质量�,�,,�,,�,�,,以是�,�,,�,,�,�,,每一个历程都很是主要。�。。�。�。�。高质量是生产厂家生产的主要目的�,�,,�,,�,�,,也是客户主要的要求。�。。�。�。�。
在这里我们也要提醒列位开车的人士�,�,,�,,�,�,,波形板护只是一种防护步伐�,�,,�,,�,�,,并不可百分之百的保唬��;;�;;;�;ぢ每偷那寰��,�,,�,,�,�,,开车的时间要集中注重力�,�,,�,,�,�,,为自己的人身清静认真�,�,,�,,�,�,,从源头上隔离事故的爆发。�。。�。�。�。
波形护栏质料及制造工序
制造工序:优质钢板�,�,,�,,�,�,,经镀锌、喷塑处置惩罚。�。。�。�。�。
加工要领:为包管波形梁截面形状准确�,�,,�,,�,�,,应接纳冷弯加工成型的要领�,�,,�,,�,�,,为使波形梁相互顺遂搭接�,�,,�,,�,�,,要求拼接螺栓孔在波形梁成型后一次冲孔完成。�。。�。�。�。
工艺历程
成型护栏板→脱脂→水洗→酸洗→水洗→浸助镀溶剂→烘干预热→热镀锌→整理→冷却→钝化→漂洗→干燥→磨练
有关工艺历程说明
(1)脱脂
可接纳化学去油或水基金属脱脂洗濯剂去油�,�,,�,,�,�,,抵达护栏板完全被水浸润为止。�。。�。�。�。
(2)酸洗
可接纳H2SO4 15%�,�,,�,,�,�,,硫脲0.1%�,�,,�,,�,�,,40~60℃或用HCl 20%�,�,,�,,�,�,,六次甲基四胺1~3g/L�,�,,�,,�,�,,20~40℃举行酸洗。�。。�。�。�。加入缓蚀剂可避免基体过侵蚀及镌汰铁基体吸氢量。�。。�。�。�。 脱脂及酸洗处置惩罚欠好会造成镀层附着力欠好�,�,,�,,�,�,,镀不上锌或锌层脱落。�。。�。�。�。
(3)浸助镀剂
也称团结剂�,�,,�,,�,�,,可坚持在浸镀前护栏板具有一定活性�,�,,�,,�,�,,以增强镀层与基体团结。�。。�。�。�。NH4Cl 15%~25%�,�,,�,,�,�,,ZnCl2 2.5%~3.5%�,�,,�,,�,�,,55~65℃�,�,,�,,�,�,,5~10min。�。。�。�。�。为镌汰NH4Cl挥发可适当加入甘油。�。。�。�。�。
(4)烘干预热
为了避免护栏板在浸镀时由于温度急剧升高而变形�,�,,�,,�,�,,并除去剩余水分�,�,,�,,�,�,,避免爆发爆锌�,�,,�,,�,�,,造成锌液爆溅�,�,,�,,�,�,,预热一样平常为120~180℃。�。。�。�。�。
(5)热镀锌
要控制好锌液温度、浸镀时间及护栏板从锌液中移出的速率。�。。�。�。�。温度过低�,�,,�,,�,�,,锌液流动性差�,�,,�,,�,�,,镀层厚且不匀称�,�,,�,,�,�,,易爆发流挂�,�,,�,,�,�,,外观质量差;;�;;�;;;�;温度高�,�,,�,,�,�,,锌液流动性好�,�,,�,,�,�,,锌液易脱离护栏板�,�,,�,,�,�,,
镌汰流挂及皱皮征象爆发�,�,,�,,�,�,,附着力强�,�,,�,,�,�,,镀层薄�,�,,�,,�,�,,外观好�,�,,�,,�,�,,生产效率高;;�;;�;;;�;但温度过高�,�,,�,,�,�,,护栏板及锌锅铁损严重�,�,,�,,�,�,,爆发大宗锌渣�,�,,�,,�,�,,影响浸锌层质量�,�,,�,,�,�,,锌耗大�,�,,�,,�,�,,甚至无法施镀。�。。�。�。�。
在统一温度下�,�,,�,,�,�,,浸镀时间长�,�,,�,,�,�,,镀层厚。�。。�。�。�。差别温度�,�,,�,,�,�,,要求同样的厚度时�,�,,�,,�,�,,高温浸镀所需时间长。�。。�。�。�。
一样平常厂家为了避免护栏板高温变形及镌汰由于铁损造成锌渣�,�,,�,,�,�,,都接纳450~470℃�,�,,�,,�,�,,0.5~1.5min。�。。�。�。�。有些工厂对护栏板接纳较高温度�,�,,�,,�,�,,但要避开铁损岑岭的温度规模。�。。�。�。�。
为了提高在较低温度下热浸镀液的流动性�,�,,�,,�,�,,避免镀层过厚�,�,,�,,�,�,,并提高镀层外观�,�,,�,,�,�,,经常加入0.01%~0.02%的纯铝。�。。�。�。�。铝要少量多次加入。�。。�。�。�。
(6)整理
镀后对护栏板整理主要是去除外貌余锌及锌瘤�,�,,�,,�,�,,用震惊或手工要领均可。�。。�。�。�。
(7)钝化
目的是提高护栏板外貌抗大气侵蚀性能�,�,,�,,�,�,,镌汰或延伸白锈泛起时间�,�,,�,,�,�,,坚持镀层具有优异的外观。�。。�。�。�。都用铬酸盐钝化�,�,,�,,�,�,,如Na2Cr2O7 80~100g/L�,�,,�,,�,�,,硫酸3~4ml/L。�。。�。�。�。
(8)冷却
一样平常用水冷�,�,,�,,�,�,,但温度不可过低�,�,,�,,�,�,,避免护栏板�,�,,�,,�,�,,特殊是铸件由于激冷回缩爆发基体组织开裂。�。。�。�。�。
(9)磨练
镀层外旅行亮、详尽、无流挂、皱皮征象。�。。�。�。�。厚度磨练可接纳涂层测厚仪�,�,,�,,�,�,,要领较量轻盈。�。。�。�。�。也可通过锌附着量举行换算获得镀层厚度。�。。�。�。�。
团结强度可接纳弯曲压力机�,�,,�,,�,�,,将样件作90~180°弯曲�,�,,�,,�,�,,应无裂纹及镀层脱落。�。。�。�。�。也可用重锤敲击磨练。�。。�。�。�。